

Vergleich von Neodym-Magneten für Elektromotor-Designs
Die Wahl neodym-Magnete für Elektromotoren ist keine Frage der Auswahl der höchsten Güteklasse auf einer Katalogseite. Ein Motorkonstrukteur muss nützlichen Luftspaltfluss, Entmagnetisierungssicherheit, thermische Belastung, Geometrie, Fertigungstoleranz und Korrosionsschutz ausgewogen berücksichtigen. Als Fachspezialist für magnetische Werkstoffe würde ich mit den Betriebsbedingungen und dem magnetischen Kreis beginnen und dann diejenigen Güteklassen vergleichen, die diesen Bedingungen standhalten können.
Die Frage, mit der die meisten Teams beginnen, lautet: «Welcher Magnet ist am stärksten?» Eine bessere Frage lautet: «Welche Temperatur, welches entgegengesetzte Feld, welcher Luftspalt und welche Montagetoleranz wird dieser Rotor tatsächlich erfahren?» Diese Umstellung reduziert die geeigneten Optionen bereits neodym-Magnete für Elektromotoren lange bevor eine Zugkraftangabe in Betracht gezogen wird.
Beginnen Sie mit dem realen Betriebsbereich des Motors
Für neodym-Magnete für Elektromotoren , die relevante Temperatur ist nicht einfach die Umgebungstemperatur außerhalb des Gehäuses. Berücksichtigen Sie die Rotorerwärmung, benachbarte Wicklungen, den Lastzyklus, die Lüftung, thermische Zyklen und Fehlerzustände. Ein Standard-N-Grad-Neodym-Eisen-Bor-(NdFeB-)Magnet wird oft mit einer maximalen Betriebstemperatur nahe 80 °C in Verbindung gebracht, während Hochkoerzitivitätsklassen den nutzbaren Bereich erweitern können; SH-Klassen werden üblicherweise bei etwa 150 °C genannt. Diese Werte sind Ausgangspunkte, keine Freigabekriterien. Bestätigen Sie die exakte Sorte, die Lastlinie und die Temperaturbegrenzung anhand des aktuellen Datenblatts des Lieferanten.
Wenn eine Anwendung kontinuierlich unter 60 °C bleibt, kann eine Standard-Sorte geeignet sein. Wenn wiederholte thermische Zyklen den Magnet nahe seiner Spezifikation bringen, ändert sich das Bild. In diesem Fall neodym-Magnete für Elektromotoren ist die irreversible Verlustprüfung nach der vollen Kombination aus Temperatur und Feldstärke durchzuführen – nicht nur bei Raumtemperatur.
Vergleichen Sie Remanenz und Koerzitivfeld statt ausschließlich Sortenbezeichnungen
Motorentwicklungsteams vergleichen oft zunächst Energieproduktetiketten. Das kann nützlich sein, ist jedoch unvollständig. Remanenz bezieht sich auf den Fluss, den ein Magnet nach der Magnetisierung behält, während Koerzitivfeldstärke den Widerstand gegen Entmagnetisierung beschreibt. In einem kompakten Rotor kann eine höhere Remanenz zur Erzielung einer hohen Flussdichte beitragen; unzureichende Koerzitivfeldstärke kann jedoch ein Design anfällig machen, wenn Hitze und ein entgegengerichteter Statorfluss gemeinsam wirken.
Aus diesem Grund sollte der Vergleich neodym-Magnete für Elektromotoren mindestens die Restflussdichte, die intrinsische Koerzitivfeldstärke, die maximale Betriebstemperatur sowie den vorgeschlagenen Arbeitspunkt auf der Entmagnetisierungskurve umfassen. Es gibt keine generell bessere Wahl: Die geeignete Werkstoffgüte hängt von Ihren Betriebsbedingungen und Toleranzanforderungen ab. Falls thermische Sicherheitsreserve Priorität hat, verdient die Koerzitivfeldstärke mehr Aufmerksamkeit als eine aussagekräftige Zugkraftangabe.
Verwenden Sie als Vergleichsgrundlage die magnetische Schaltung – nicht einen Laborzugversuch.
Ein Katalog-Zugkrafttest wird üblicherweise an einem definierten Stahlziel unter festgelegten Kontaktbedingungen durchgeführt. Ein Motor weist einen Luftspalt, ein Rotor-Rückblech, Nutungseffekte, gekrümmte oder segmentierte Magnete sowie eine sich ändernde Stromstärke auf. Keine dieser Bedingungen wird durch einen einfachen Zugtest reproduziert. Beim Vergleich neodym-Magnete für Elektromotoren , modellieren oder messen Sie den montierten magnetischen Kreis und prüfen Sie den Luftspaltfluss, die Gegenspannung (back-emf), die Drehmomentkonstante, das Cogging-Verhalten sowie die Entmagnetisierungssicherheit.
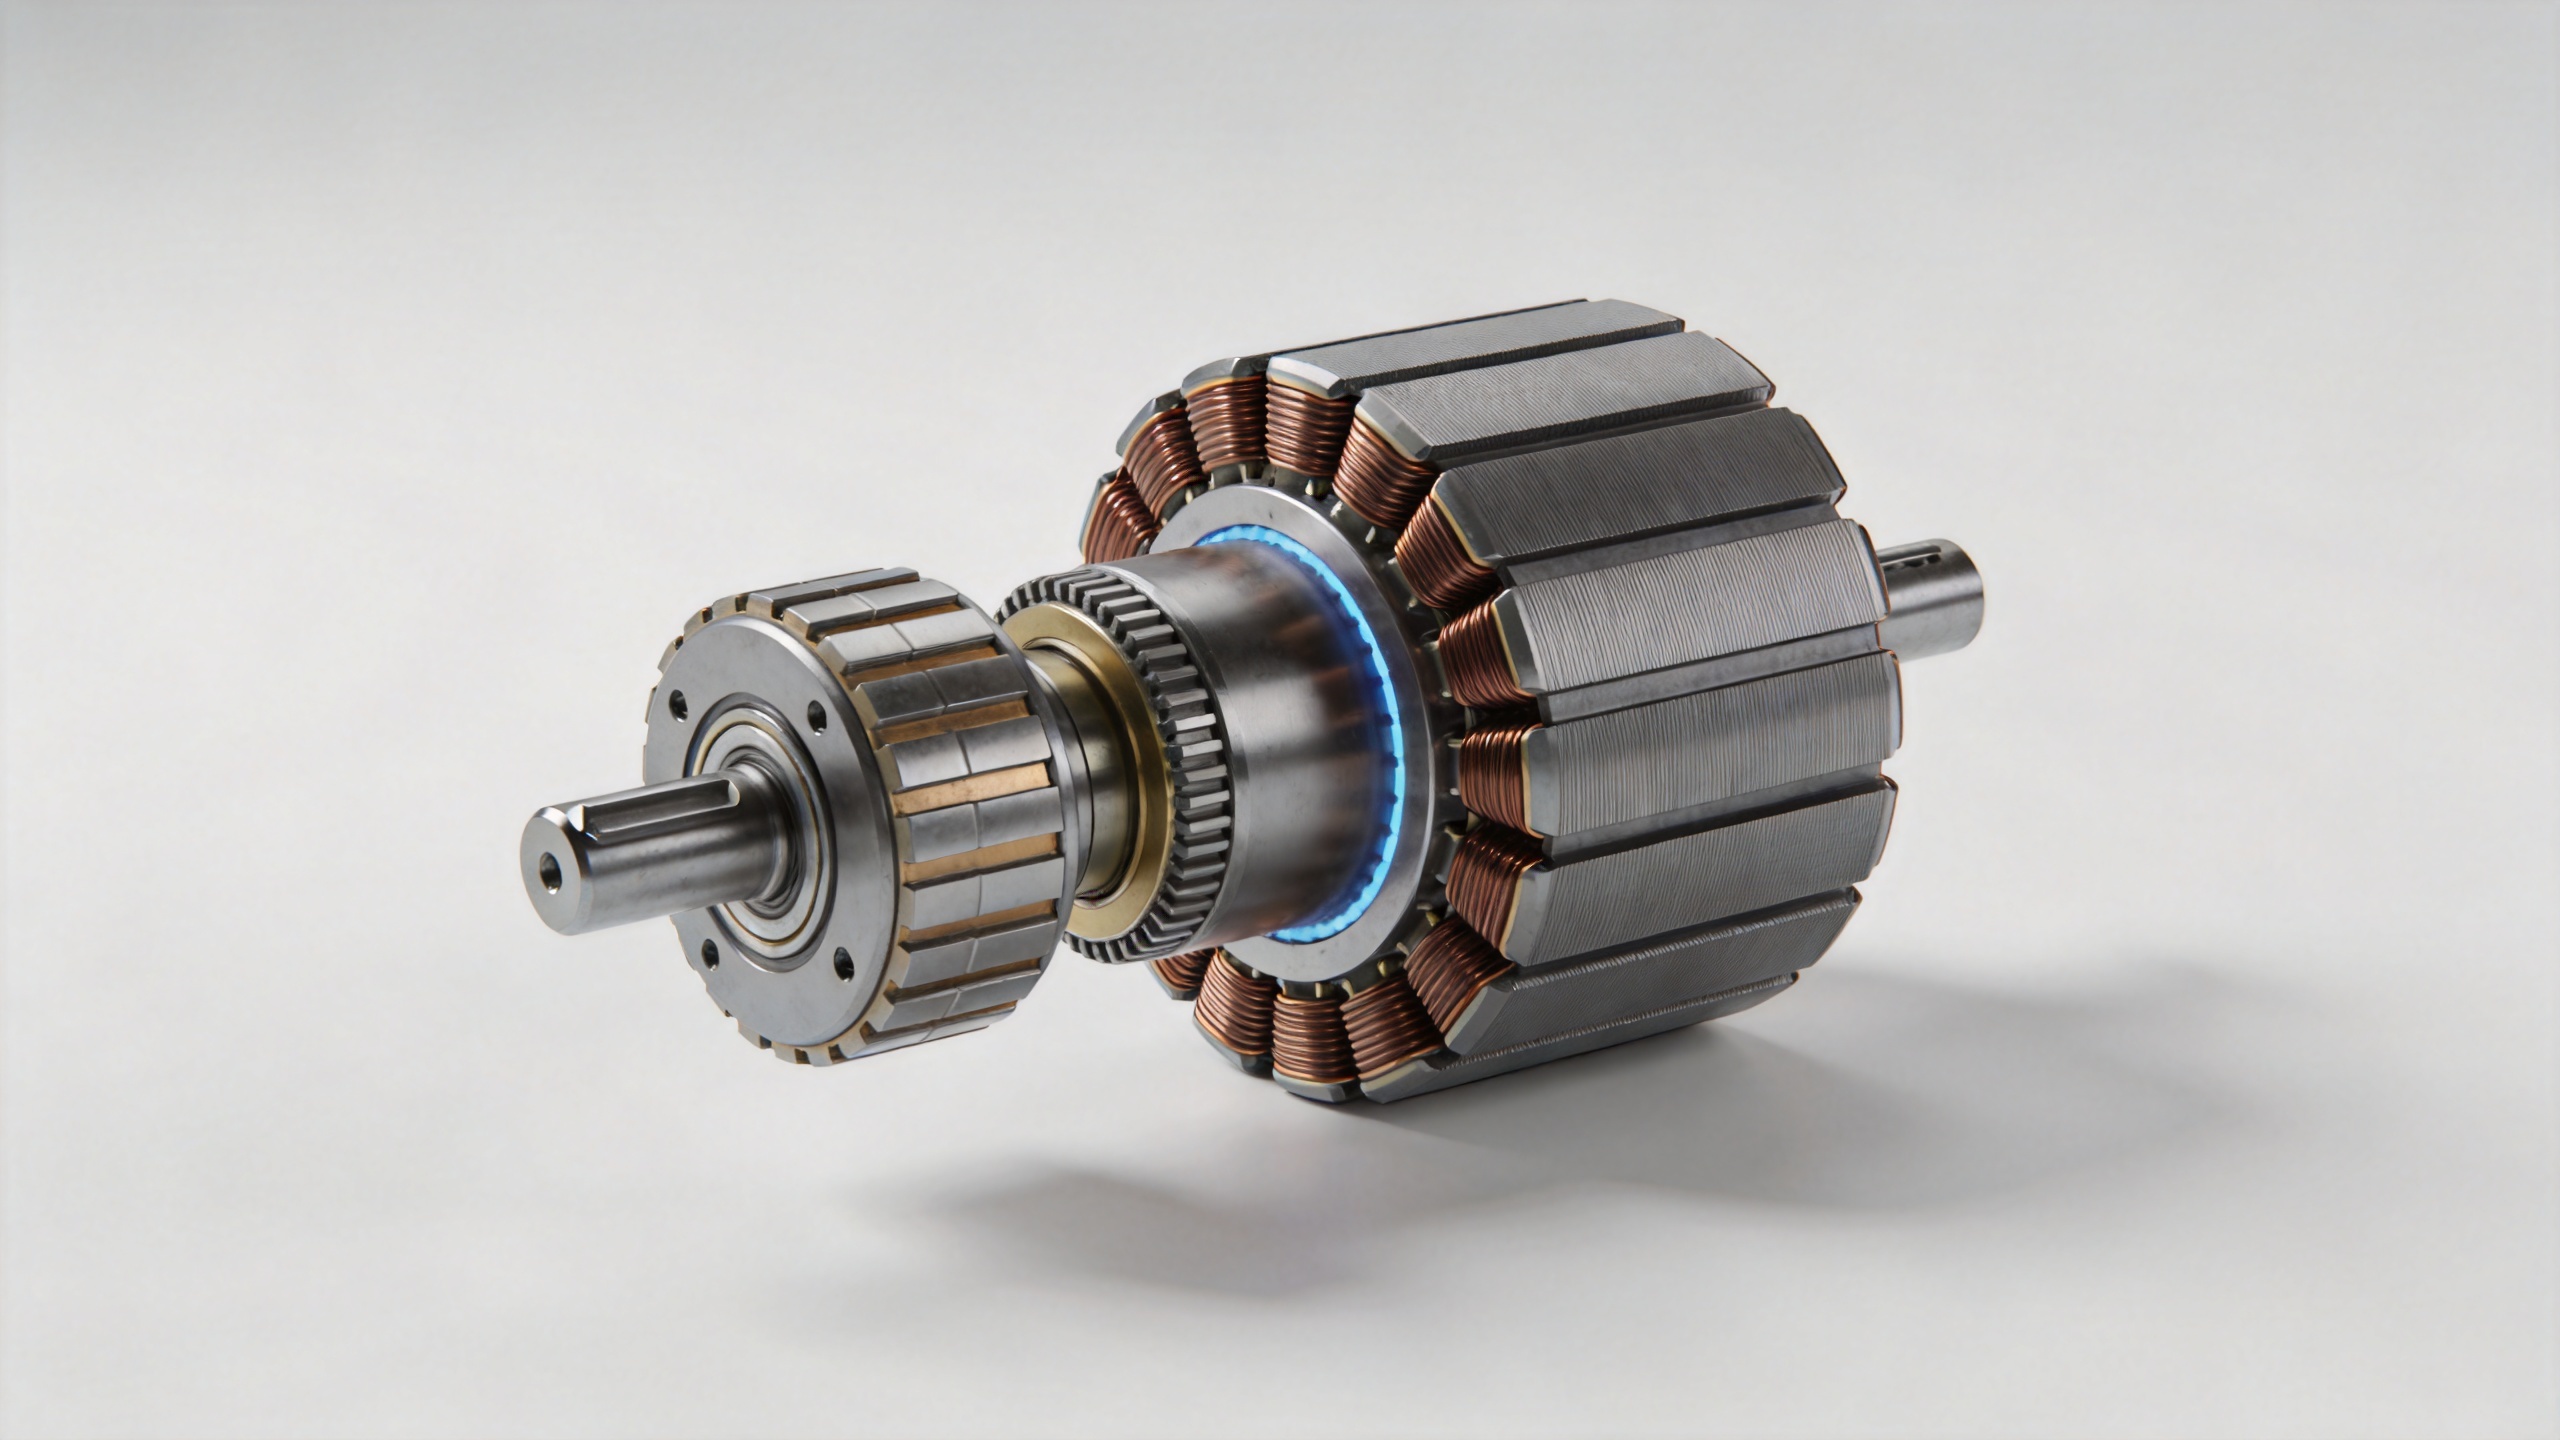
Die Geometrie ist genauso wichtig wie das Material. Radiale Segmente, Bogenmagnete, Blockmagnete und Ringmagnete leiten den Fluss unterschiedlich im Rotor. Ein dünner Magnet benötigt möglicherweise eine andere Güteklasse oder Polanordnung als ein dickerer Magnet mit demselben Nennvolumen. Auch Richtung der Magnetisierung, Polzahl und Haltemethode beeinflussen, was eine praktikable Spezifikation tatsächlich leisten kann. Behandeln Sie den Magneten, den Klebstoff oder die Hülse, das Rückblech und den Luftspalt als ein Gesamtsystem.
Treffen Sie Toleranzentscheidungen frühzeitig im Konstruktionsprozess
Der Zeitpunkt, um die Toleranz für neodym-Magnete für Elektromotoren festzulegen, ist nicht nach dem Einfrieren des Rotorgehäuses. Zu diesem Zeitpunkt sind die verbleibenden Optionen möglicherweise auf Sortierung, Nacharbeit oder Neugestaltung beschränkt. Dickevariationen verändern den Luftspalt; Bogenwinkel- und Radiusvariationen können die Polabdeckung beeinflussen; und kumulierte Toleranzstapelungen können das Rotorgleichgewicht oder den Klebstoffabstand verändern.
Auf dem Papier kann eine breite Toleranz akzeptabel erscheinen. Bei der Montage kann jedoch die Variation innerhalb einer Produktionscharge zu inkonsistenter Haltekraft oder einem ungleichmäßigen Luftspalt führen. Geben Sie frühzeitig die kritischen Abmessungen, den Messbezug, die Fasen, die zulässige Beschichtungsstärke und die Prüfmethode an. Bei gesinterten Magneten klären Sie zudem, ob enge Toleranzen Schleifen erfordern und wie sich dies auf Lieferzeit, Ausschussrate und Kosten auswirkt. Das bedeutet nicht, dass jede Abmessung die engste Grenze benötigt; es bedeutet vielmehr, dass die Grenzen auf die Empfindlichkeit des Motors abgestimmt sein müssen.
Vergleichen Sie Beschichtungen und Handhabungsanforderungen
Die meisten gesinterten neodym-Magnete für Elektromotoren benötigt Schutz, da NdFeB korrosionsanfällig ist. Die geeignete Beschichtung hängt von Luftfeuchtigkeit, Salzbelastung, Öl, Klebstoff, Montagetemperatur und eventuellem Risiko einer Kantenbeschädigung ab. Nickelbasierte Systeme, Epoxysysteme und andere Optionen können sich in einem gegebenen Prozess unterschiedlich verhalten. Gehen Sie nicht davon aus, dass eine Beschichtung, die bei einer trockenen Innenmontage ausreichend ist, auch für eine feuchte oder chemisch belastete Motoren-Umgebung ausreicht.
Die Handhabung gehört ebenfalls zur Auswahl. Starke Magnete können beim Zusammenschnappen splittern, und Beschichtungsschäden können später zu Korrosionsproblemen führen. Definieren Sie Trennverfahren, Magnetisierungszustand während der Montage, Orientierungsprüfungen und Verpackung. Diese Prozessdetails sind leicht zu übersehen, wenn man neodym-Magnete für Elektromotoren , aber sie beeinflussen die Wiederholgenauigkeit.
Eine praktische Vergleichs-Checkliste
- Definieren Sie kontinuierliche, Spitzen- und Fehler-Temperaturen am Magnetsitz.
- Vergleichen Sie Remanenz, intrinsische Koerzitivfeldstärke und Temperaturklasse für die tatsächliche Lastlinie.
- Bewerten Sie den Luftspaltfluss und die Entmagnetisierung im montierten Motorkreis.
- Wählen Sie Geometrie, Magnetisierungsrichtung und Polabdeckung mit der Rotortopologie.
- Legen Sie kritische Maß- und Beschichtungstoleranzen fest, bevor das Werkzeug endgültig festgelegt wird.
- Qualifizieren Sie Korrosionsschutz, Klebstoffverträglichkeit, Handhabung und Eingangsprüfung.
Treffen Sie die endgültige Entscheidung im Rahmen eines Prototypplans.
Die optisch robusteste Spezifikation ist nicht automatisch die sicherste Produktionswahl. Ein disziplinierter Vergleich von neodym-Magnete für Elektromotoren endet mit Prototypen, die die vorgesehene Geometrie, Beschichtung, den Klebstoff und den thermischen Zustand repräsentieren. Prüfen Sie die induzierte Leerlaufspannung (back-emf), das Drehmoment, das Rotorgleichgewicht, den Temperaturanstieg sowie alle irreversiblen Veränderungen nach entsprechenden Temperaturwechselzyklen. Bewahren Sie Lieferantenbescheinigungen und chargenbezogene Prüfprotokolle so auf, dass sie mit den für den Motor relevanten Abmessungen und magnetischen Werten übereinstimmen.
Kurz gesagt: Die Auswahl von neodym-Magnete für Elektromotoren ist eine Entscheidung im Rahmen der Systemkonstruktion. Beginnen Sie mit der Temperatur und den Entmagnetisierungsbedingungen, überprüfen Sie die Werkstoffdaten anhand des Betriebspunkts und schließen Sie dann die Lücke zwischen einer Katalogspezifikation und dem montierten Rotor. Dieser Prozess liefert einen Vergleich, der nützlicher ist, als einfach nur die höchstmögliche verfügbare Werkstoffqualität zu bestellen.


